Люфт оси с ШВП: что проверить перед заказом новой передачи

- Карта относительных измерений стола, гайки, винта, опоры и муфты
- Журнал проверки и границы выводов перед заменой ШВП
Потеря движения при реверсе может возникать в винтовой паре, опоре или креплениях. Поэтому перед заказом новой ШВП нужно выяснить, какие детали смещаются относительно друг друга. Показание индикатора на столе описывает поведение собранной оси, но само по себе не доказывает износ гайки.[1][6]
Карта измерений рассчитана на ось с вращающимся винтом и гайкой, закреплённой на подвижном узле. По ней можно подготовить задание специалисту; порядок разборки станка она не задаёт. Для вращающейся гайки, двухвинтовой оси или иной кинематики карту составляют по её сборочному чертежу.
Условная карта поиска: наблюдение на столе, относительные измерения, решение о проверке конкретного узла. Не монтажный чертёж.
Что именно называют люфтом
Механический люфт связан со свободным относительным перемещением деталей в зазоре. У ШВП осевой зазор между винтом и гайкой проявляется при изменении направления подачи или осевой силы. THK рассматривает зазор отдельно от осевой жёсткости и теплового смещения.[1]
Упругая деформация возникает под нагрузкой даже без свободного зазора. Деформируются винт, контакты в гайке, подшипники и кронштейны. При снятии силы упругая составляющая возвращается, но трение в собранном узле может мешать возврату. Размах показаний при смене нагрузки нельзя целиком считать люфтом гайки. THK отдельно учитывает жёсткость винта, гайки, подшипника и монтажных деталей.[2]
Повторяемость характеризует разброс достигнутых положений при повторных подходах. При подходе с одной стороны ось может возвращаться близко к прежнему положению, но при подходе с противоположной стороны давать заметное расхождение. Методика PI описывает эти проверки раздельно; указанное в ней число точек и циклов нельзя автоматически переносить на станок.[3]
Компенсация в ЧПУ корректирует команду движения. Она не закрепляет ослабленный корпус и не восстанавливает жёсткость детали. Документация LinuxCNC 2.9 предупреждает о рывках при чрезмерной компенсации люфта.[4] До диагностики сохраняют действующие настройки. Изменять их «до исчезновения ошибки» без механической проверки не следует.
Какие условия нужны до измерения
Работу внутри станка выполняет квалифицированный специалист по процедуре его изготовителя. Для статических проверок исключают запуск, изолируют опасные источники энергии и проверяют безопасное состояние. Вертикальный узел и другие части, способные упасть или самопроизвольно переместиться, закрепляют предусмотренным способом. THK отдельно требует защиту от падения для вертикальных установок.[5]
Не ослабляйте опоры и муфту, пока нагрузка остаётся на них. Не используйте аварийный останов как единственную меру защиты. Эта карта не предполагает движения приводом при снятых ограждениях или отключённых блокировках. Если нужна проверка позиционирования под управлением ЧПУ, её выполняют отдельно, с восстановленной защитой и по разрешённому для станка режиму.
До измерения запишите модель и ось станка, расположение датчика обратной связи, состояние тормоза и привода, установленные компенсации. Отметьте состояние прогрева, нагрузку на столе и время появления отклонения. Если были столкновение, замена смазки или ремонт, сохраните сведения о них. В отчёте Haas ID-0011 Rev C также предусмотрены сведения о модели, оси, муфте, подшипниках, смазке и повреждениях.[7]
Проверяют доступные признаки загрязнения и нарушения подачи смазки. По одному шуму нельзя отличить повреждённую дорожку от недостаточной смазки или перекоса. THK предупреждает о влиянии загрязнения, смазки и несоосности на работу своих ШВП; марку смазки и порядок обслуживания берут из документации установленного узла.[5]
Карта относительных измерений
Индикатор показывает перемещение поверхности под наконечником относительно детали, на которой закреплена стойка. Их общее движение прибор не покажет. Стойка на корпусе опоры подходит для проверки винта относительно корпуса, но не для проверки самого корпуса относительно основания.
Обозначим неподвижную базу проверяемой оси буквой Б, стол буквой Т, кронштейн гайки буквой К, фланец гайки буквой Г, винт буквой В, корпус фиксирующей опоры буквой О. На многоосевом станке базой может быть салазка соседней оси; её состояние тоже фиксируют. Неподвижность выбранной поверхности нужно проверить.
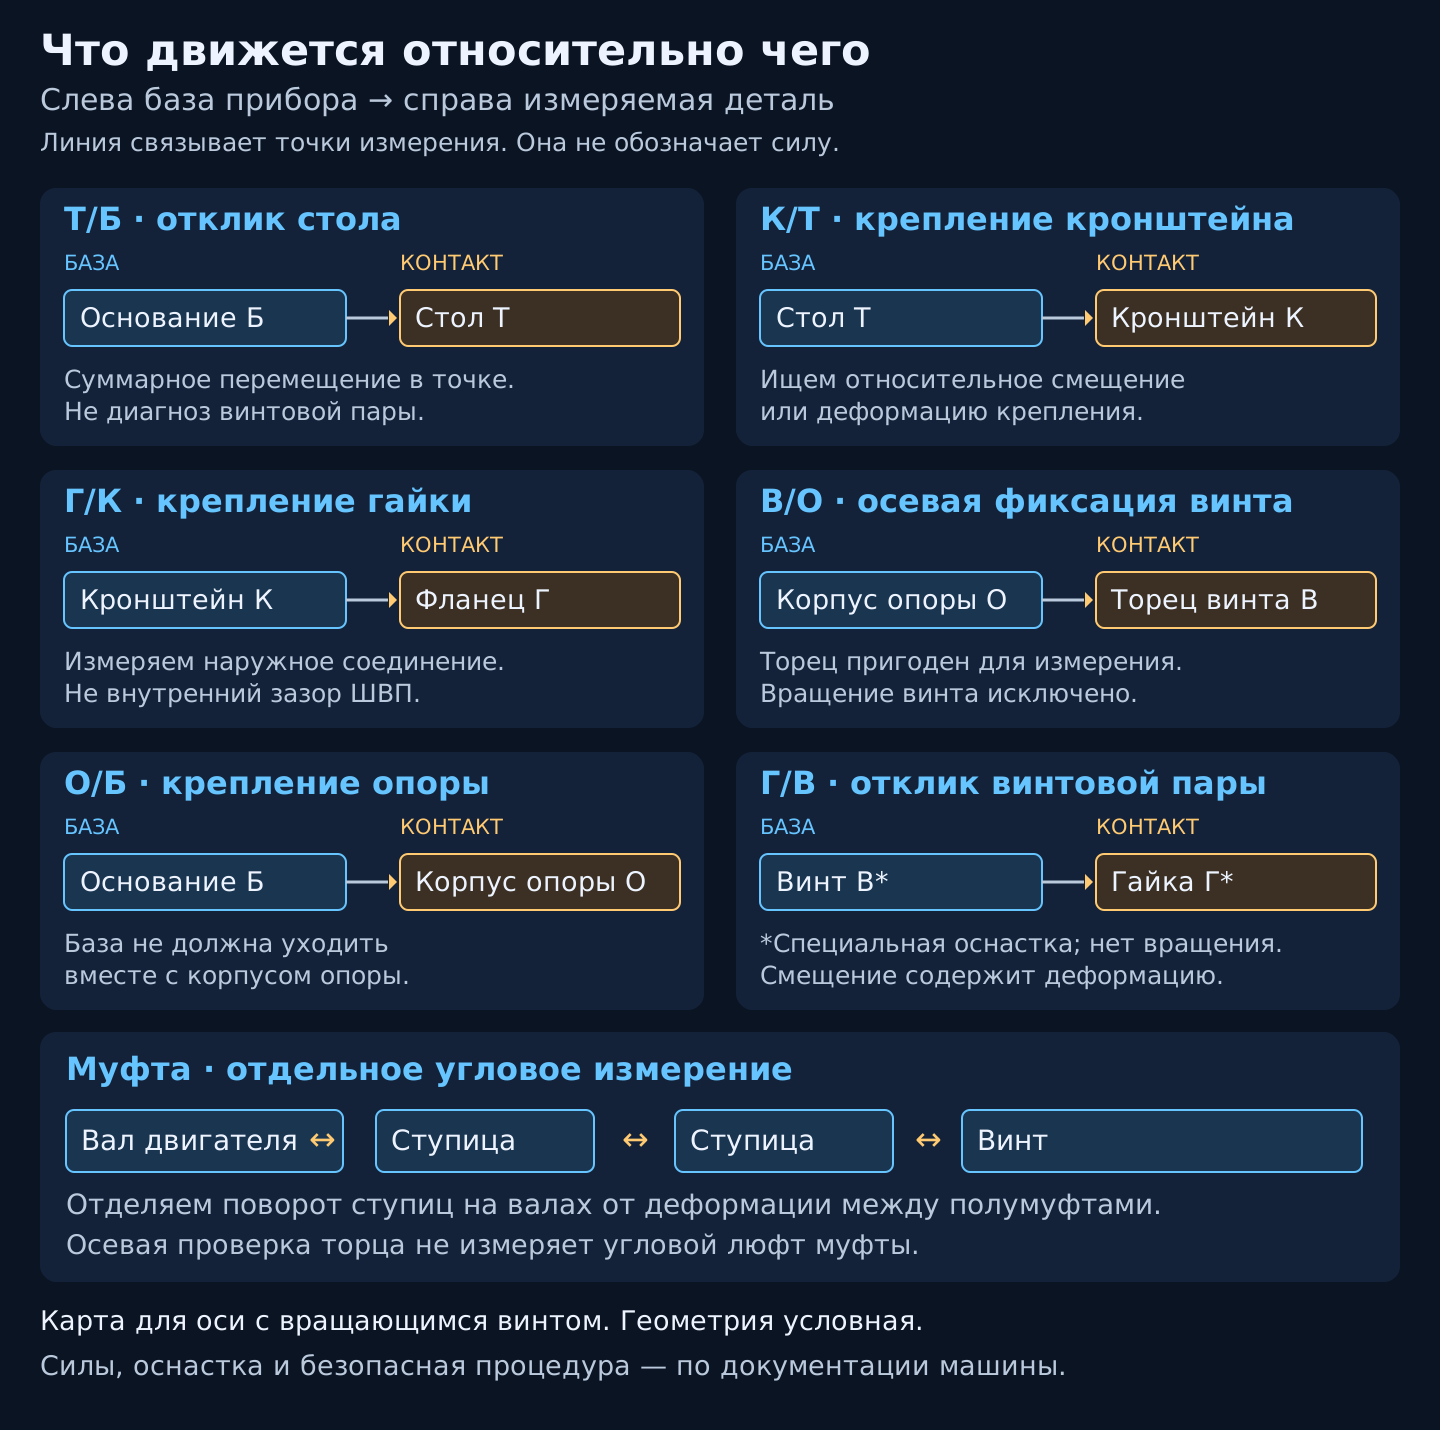
Авторская схема баз измерения. Запись Т/Б означает положение стола относительно основания. Линии связывают измеряемые детали, а не показывают направление силы или порядок движения. Муфту проверяют отдельно по относительному повороту.
| Что проверяют | База прибора → поверхность контакта | Что можно локализовать | Чего показание не доказывает |
|---|---|---|---|
| Стол Т/Б | Основание оси → контрольная поверхность стола | Суммарный отклик оси в выбранной точке | Что всё смещение возникло в гайке |
| Кронштейн К/Т | Стол → кронштейн гайки, вдоль оси | Податливость или смещение соединения кронштейна со столом | Что обязательно ослаблен конкретный болт |
| Фланец Г/К | Кронштейн → фланец гайки, вдоль оси | Смещение в креплении гайки к кронштейну | Внутренний зазор винтовой пары |
| Винт В/О | Корпус фиксирующей опоры → пригодный осевой торец винта | Осевое смещение винта относительно корпуса | Какой подшипник, посадка или элемент фиксации неисправен |
| Корпус О/Б | Основание → корпус фиксирующей опоры, вдоль оси | Смещение корпуса или деформацию его крепления | Что сама винтовая пара изношена |
| Гайка Г/В | Специальная оснастка, измеряющая гайку относительно винта | Отклик винтовой пары при заданной осевой нагрузке и исключённом относительном вращении | Что весь отклик является свободным зазором |
| Муфта и её посадки | Угловое сравнение вала двигателя, обеих полумуфт и винта | Относительный поворот на посадках и в муфте | Что угловая упругость равна свободному ходу |
Раздельные проверки сопряжений показаны в разделе A3 каталога HIWIN S99TE21-1810: корпус опоры относительно посадочного основания, стол относительно корпуса гайки и корпус гайки относительно её фланца.[6] Каталожный допуск и процедуру вращения винта нельзя переносить на неизвестную машину. Базы, оснастку и допустимые значения согласуют с изготовителем станка.
Как читать показания по цепочке
Начинают с общего наблюдения Т/Б, затем исследуют местные сопряжения. Для сравнения сохраняют положение оси, точку и направление приложения нагрузки, её величину и состояние удерживающих устройств. Нагрузка должна быть задана разрешённой процедурой и воспроизводима. Произвольное раскачивание стола рукой не даёт сопоставимой серии.
Изменение К/Т указывает на кронштейн и его крепление, изменение Г/К - на сопряжение фланца с кронштейном. В обоих случаях нужно различить сдвиг в стыке и упругий изгиб детали. Сама замена винта с гайкой эти причины не устраняет.[2][6]
Для опоры нужны обе пары: В/О и О/Б. Когда корпус смещается вместе с винтом, индикатор на этом корпусе может почти не отреагировать. Когда корпус относительно основания стабилен, но винт относительно корпуса перемещается, зона поиска сужается до осевой фиксации винта. По этому наблюдению ещё нельзя назначить замену подшипника: нужно проверить посадки, упорные поверхности и крепёж. Устройство фиксирующей стороны разобрано в статье об опорах BK, BF, FK и FF.
При контакте индикатора с вращающимся торцом винта неровность или биение торца могут менять показание. Его нельзя принимать за чистое осевое смещение. В статической серии сохраняют угловое положение винта; для иной проверки нужна предусмотренная изготовителем измерительная поверхность и оснастка.[6]
У муфты нужно различить поворот ступицы относительно своего вала и деформацию между полумуфтами. Индикатор осевого смещения на торце винта этих величин не измеряет. Визуальные метки пригодны для обнаружения явного проскальзывания, но их совпадение не подтверждает отсутствие малого углового люфта. Способ нагружения и углового контроля выбирают для установленной муфты; зажимать винт случайным инструментом нельзя.[6]
Проверка Г/В нужна, когда остальные сопряжения уже исследованы. Если винт при приложении силы поворачивается, гайка перемещается по его ходу: это нормальная кинематика, а не измеренный зазор. Исключить относительное вращение должна предусмотренная для проверки оснастка. Даже тогда смещение содержит упругую составляющую контактов, а результат зависит от нагрузки.[1][2]
Не вычисляйте «остаточный люфт гайки», вычитая размахи отдельных замеров из показания на столе. Измерения могли быть сделаны при разных силах и состояниях трения. Строгий баланс перемещений требует общей оси отсчёта, согласованных знаков, одинакового состояния нагрузки и учёта деформаций между точками. Карта помогает локализовать перемещение, но сама по себе не даёт данных для такого расчёта.
Журнал, который можно сравнить после ремонта
Для каждой установки индикатора сохраняют фотографию базы и контакта. Направление измерения должно соответствовать проверяемому смещению. Длинная податливая стойка, ненадёжное крепление и наклон наконечника могут исказить результат. Указывают прибор, его разрешение и сведения о проверке; малую цену деления не принимают за точность всей установки.
Шаблон статической серии ниже оставлен пустым: в нём нет допустимых значений и результатов измерений реального станка.
Станок, серийный номер, ось:
Дата, специалист, процедура изготовителя:
Безопасное состояние и фиксация нагрузки:
Положение оси; температура / состояние прогрева:
Нагрузка на столе; состояние привода и тормоза:
Обратная связь; настройки компенсации до проверки:
Прибор, разрешение, сведения о проверке:
Пара деталей; точка базы; точка контакта; фото:
Положительное направление показаний:
Способ, точка и направление приложения силы:
Номер цикла; сила; показание; возврат после разгрузки:
Повторные циклы при тех же условиях:
Вывод; что не проверено; ссылка на норму изготовителя:
Отдельная серия под управлением ЧПУ должна содержать заданную координату, направление подхода и фактически достигнутое положение для каждого повторения. Эти записи не смешивают со статическим нагружением. Сначала сравнивают разброс при одинаковом подходе, затем расхождение между направлениями.[3]
Проверку повторяют в согласованных точках рабочего хода: один участок не характеризует всю ось. THK указывает, что жёсткость винта зависит от положения гайки, а нагрев влияет на положение.[1] Ухудшение в одной зоне само по себе ещё не доказывает местный износ дорожек. Нужно исключить изменение нагрузки, влияние направляющих, защит и самой измерительной установки.
Когда данных достаточно для заказа
В заключении отделите наблюдение от диагноза. Запишите «обнаружено относительное смещение фланца гайки и кронштейна», если измерение показало именно это, без преждевременного вывода «ШВП неисправна». Отсутствие заметного перемещения означает только, что оно не выявлено данным прибором при данной нагрузке. Универсального порога замены в микронах для всех станков здесь нет.
Если источник отклонения найден в креплении, опоре или муфте, сначала устраняют подтверждённую причину по документации машины, затем повторяют исходную проверку. Если отклик локализован в винтовой паре, изготовителю передают журнал и условия измерения для оценки зазора, преднатяга и состояния дорожек.[6] Самостоятельный подбор увеличенных шариков не входит в эту проверку. THK запрещает разбирать свои узлы; при выпадении шариков требует обратиться к изготовителю.[5]
К заявке на замену прикладывают маркировку, чертёж винта с гайкой и обработанными концами, схему опор, рабочие нагрузки и журнал. Проверку монтажной совместимости удобно продолжить по статье о подборе аналога ШВП.
Эти данные можно передать для подбора ШВП по параметрам и чертежу.[8] Если требуется изготовление шлифованной ШВП по согласованному чертежу, это направление представлено отдельно. Речь об изготовлении передачи, не о выездном ремонте станка.[9]
Источники
[1] THK. Studying the Positioning Accuracy, Ball Screw / Selection Criteria. Веб-редакция без указанной даты, проверена 19.10.2026. Разделы Causes of Error, Studying the Axial Clearance, Studying the Thermal Displacement.
[2] THK. Studying the Rigidity, Ball Screw / Selection Criteria. Веб-редакция без указанной даты, проверена 19.10.2026. Раздел Axial Rigidity of the Feed Screw System и подразделы о винте, гайке, подшипниках и кронштейнах.
[3] Physik Instrumente. Metrology Standards for Nano-Positioning and Motion Control. Веб-редакция без указанной даты, проверена 19.10.2026. Разделы 3.1, 3.3.1, 4.3 и 4.4. Методика квалификации позиционирующих систем PI, не универсальный регламент станка.
[4] LinuxCNC 2.9. INI Configuration, раздел JOINT, параметры BACKLASH и COMP_FILE. Проверено 19.10.2026. Настройки этой системы не переносятся в другое ЧПУ.
[5] THK. Ball Screw Handling Precautions. Веб-редакция без указанной даты, проверена 19.10.2026. Первый блок Precautions on Use: Handling, Precautions on Use, Lubrication.
[6] HIWIN. Ballscrews Technical Information, S99TE21-1810, 2018. Раздел A3, Locating the Cause of an Abnormal Backlash, печатная с. 202; раздел A2-1 о креплениях и муфте, с. 199-200; раздел 2.1 о жёсткости и преднатяге, с. 2. Числовые нормы каталога не приняты за допуск проверяемого станка.
[7] Haas Automation. Ballscrew Troubleshooting Inspection Report, ID-0011 Rev C, с. 1. Форма для оборудования Haas; для GM-2 с двумя винтами в ней указан отдельный отчёт. Не инструкция по работе с открытой машиной.
[8] Модульная механика. «ШВП и комплектующие», раздел «Подбор ШВП/РВП по параметрам и условиям эксплуатации». Страница vintshvp.ru, проверена 19.10.2026.
[9] Модульная механика. «Изготовление шлифованных ШВП различной сложности», раздел «Этапы и условия работ с нами». Страница svpservis.ru, проверена 19.10.2026.
Похожие статьи
ШВП или РВП: что выбрать по нагрузке, жёсткости и ресурсу
Шарико-винтовые передачи применяют в станочных подачах и в силовых электромеханических приводах. Ролико-винтовую передачу рассматривают, когда требуется часто развивать большое усилие, а размеры механизма ограничены. Различие связано с тем, как нагрузка распределяется между винтом и гайкой.
Опоры ШВП BK, BF, FK и FF: как собрать совместимый комплект
Опоры удерживают винт ШВП и передают нагрузку от него на станину. В обычной схеме один конец винта фиксируют вдоль оси, а другой поддерживают радиально. Для этих задач применяют разные подшипниковые узлы: BK и FK относятся к фиксированной стороне, BF и FF — к поддерживающей.
Классы точности ШВП C0–C10: допуски и выбор для станка
Класс точности ШВП показывает, насколько действительное перемещение гайки может отличаться от заданного хода винта. Чем меньше номер класса в одной системе нормирования, тем строже допуски. Для станка это имеет прямое значение: погрешность перемещения стола сказывается на длине паза, расстоянии между отверстиями и положении инструмента.
Катаная или шлифованная ШВП: в чём разница и какую выбрать
Катаные и шлифованные шарико-винтовые передачи различаются технологией изготовления винта. Накатка дешевле при серийном производстве. Шлифование позволяет точнее выдержать геометрию резьбы, поэтому шлифованные ШВП применяют в приводах с высокими требованиями к точности перемещения.