Смазка ШВП и направляющих: как выбрать материал и проверить его подачу

- Разделить выбор материала и проверку его подачи
- Составить карту точек смазки оси
- Подготовить регламент под установленный узел
Смазочный материал должен попадать к контактам тел качения с дорожками внутри гайки ШВП или линейной каретки. Заполненный бак станции и слой смазки снаружи ещё не подтверждают её подачу к каждой рабочей дорожке. Изготовители требуют учитывать расположение входного отверстия, ориентацию узла и распределение материала при движении.[1][2][3]
Начните с руководства станка и полного обозначения гайки или каретки. По ним выбирают материал, проверяют его применимость и способ подачи. Дозы и интервалы для своей карты обслуживания нужно установить по документации машины и узлов.
Авторская схема: материал, условия применения и подача проверяются отдельно. Контуры узлов условные, без размеров и рабочих параметров.
Куда должна поступать смазка
У каретки штатная пресс-маслёнка или трубный штуцер соединяется с внутренними смазочными каналами. У гайки ШВП подача организована через предусмотренное конструкцией отверстие. Найдите смазочный вход по чертежу изделия и проверьте его соединение с линией подачи. По одной резьбе на корпусе назначение отверстия определить нельзя.[1][2]
При обслуживании через штатный вход материал поступает внутрь узла, а предусмотренные изготовителем перемещения помогают распределить его по дорожкам. Для изделий без маслёнки или смазочного отверстия THK допускает нанесение на дорожку с последующими проходами. Этот способ нельзя автоматически переносить на каретку, у которой есть собственный канал подачи.[2][3]
THK описывает нанесение тонкого наружного слоя смазки на рельс после очистки для защиты уплотнения. Эта операция не заменяет заправку каретки через маслёнку.[2]
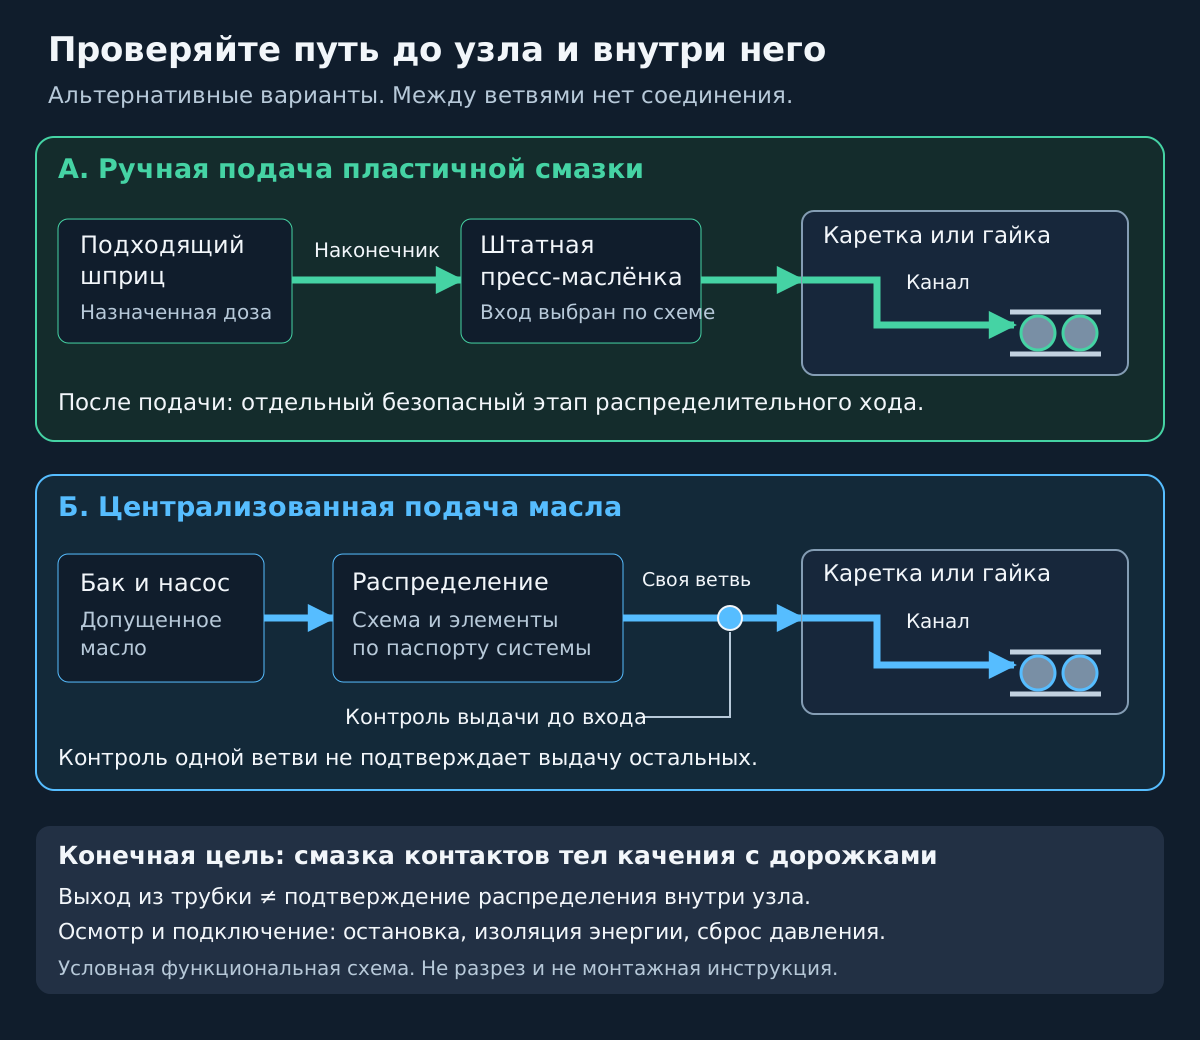
Показаны два альтернативных варианта, а не одна объединённая система. Зелёный путь относится к пластичной смазке через подходящий шприц; синий - к маслу через согласованную систему подачи. Внутренние каналы изображены функционально, не как разрез конкретного изделия.[1][2]
Материал выбирают вместе с узлом и способом подачи
Для пластичной, или консистентной, смазки фиксируют марку, базовое масло, загуститель, класс консистенции и вязкость базового масла. Для масла указывают его назначение и требуемую вязкость. Эти сведения берут из документации; цвет и ощущение густоты их не определяют.[1][4]
Затем сопоставляют условия применения: нагрузку, скорость, температуру, длину хода, вибрации и среду. Короткие колебания требуют отдельного внимания: THK предупреждает, что при них затрудняется образование масляной плёнки в контакте и возможен фреттинг, то есть повреждение при малых повторных перемещениях. Выбор материала и допустимого распределительного хода согласуют с изготовителем узла.[3][4]
При негоризонтальном монтаже смазка может не достигать всех дорожек, на что указывает THK. Для вертикальной или перевёрнутой каретки нельзя переносить схему входов и дозировку горизонтального исполнения без проверки.[2]
Насос, дозирующие элементы, трубки и соединения тоже должны быть рассчитаны на выбранный материал. THK отдельно отмечает необходимость учитывать диаметр труб и консистенцию при принудительной подаче пластичной смазки. HIWIN требует соблюдать инструкцию изготовителя смазочной системы.[2][4]
Масляную станцию нельзя заправлять пластичной смазкой без подтверждения её применимости к этой системе. Например, продавец описывает HIWIN G01 как консистентную смазку, а DCR-50/2C - как маслостанцию для резистивной системы, без декомпрессионного клапана.[6][7] Считать G01 и DCR совместимым комплектом по этим описаниям нельзя: нужен паспорт с допустимым материалом и схемой распределения.
Если тип каретки неизвестен, сначала определите её серию и исполнение. Иначе даже верно прочитанная таблица смазки может относиться к другому изделию.
Что делать с материалом, который уже находится внутри
Перед дозаправкой выясняют марку ранее заложенной смазки. THK запрещает смешивать разные материалы и отдельно предупреждает: совпадения типа загустителя недостаточно, поскольку присадки могут взаимодействовать неблагоприятно.[3] Поэтому неизвестный остаток не дополняют выбранной наугад смазкой.
При переходе на другой материал запрашивают согласованную процедуру замены у изготовителя узла и поставщика смазки. Процедура должна охватывать внутренние полости и питающие линии. Не следует самостоятельно промывать собранную гайку или каретку растворителем, если такой способ не предусмотрен её документацией.
У новой детали выясняют состояние заводской заправки. HIWIN различает в инструкции антикоррозионную защиту, базовую смазку и готовую рабочую заправку. Нельзя считать любое масляное покрытие новой детали достаточным для запуска.[1] Дозу первоначальной заправки не заменяют дозой периодического пополнения: в таблицах изготовителя это разные операции.
Карта точек: каждая каретка и гайка отдельной строкой
Карту привязывают к эскизу станка. Указывают ось, вид на неё и положение наблюдателя. Название «левая передняя каретка» без такого эскиза легко понять по-разному. Для каждого потребителя записывают точное обозначение, материал, вход подачи и способ подтверждения смазки.
В учебном примере горизонтальная ось X имеет четыре каретки и одну гайку. Для всех этих изделий предполагается разрешённая документацией ручная подача одной согласованной пластичной смазки. Это не карта реального станка; применять один материал для любых узлов по ней нельзя.
| Точка | Потребитель на эскизе | Куда подавать | Что записать после обслуживания |
|---|---|---|---|
| КЛ-П | Левая передняя каретка | Её штатная пресс-маслёнка | Поданную дозу, результат распределительного хода и осмотра |
| КЛ-З | Левая задняя каретка | Её штатная пресс-маслёнка | То же, отдельно от передней каретки |
| КП-П | Правая передняя каретка | Её штатная пресс-маслёнка | То же, независимо от левого рельса |
| КП-З | Правая задняя каретка | Её штатная пресс-маслёнка | То же, включая доступность входа |
| Г-X | Гайка ШВП оси X | Штатный вход гайки | Дозу по её инструкции и результат предусмотренного пробного хода |
Рядом с каждой строкой оставляют поля для дозы, интервала, единицы учёта наработки и ссылки на страницу руководства. Неизвестные данные помечают «уточнить», не заполняя все строки одинаковыми значениями. Подшипниковые опоры винта при необходимости заносят отдельно по их документации. Карта гайки не задаёт порядок обслуживания опор.
Для оси с централизованной масляной смазкой составляют другую карту. В ней вместо шприца записывают линию и выход распределительного устройства, питающие конкретный узел. По таблице должна прослеживаться связь каждой каретки с питающим её выходом. Одной записи «станция оси X» недостаточно.[2][4]
Как безопасно проверить подачу
Обслуживание выполняет подготовленный специалист по процедуре станка. Перед очисткой, подключением шприца и работой с фитингами останавливают оборудование, изолируют источники энергии и исключают случайный пуск. Сбрасывают остаточное давление предусмотренным способом. Вертикальную подвижную часть удерживают штатным механическим средством, чтобы отключение привода не вызвало падение.[5]
Перемещения для распределения смазки выполняют отдельным этапом. Сначала убирают инструмент и руки, восстанавливают необходимые ограждения и вводят разрешённый сервисный режим. После пробного хода перед осмотром снова обеспечивают безопасную остановку. Нельзя держать шприц у движущегося винта, обходить блокировки или выходить за разрешённый ход ради выполнения общего совета из каталога.[2][3][5]
При ручной подаче очищают маслёнку и доступную поверхность вокруг неё, проверяют подходящий наконечник, затем вводят назначенную дозу. HIWIN рекомендует медленную подачу и предупреждает об опасности чрезмерного давления и количества материала.[1][4] Если смазка не проходит или появляется у соединения, обслуживание прекращают и выясняют причину. Увеличивать усилие на рычаге для проверки канала нельзя.
Для централизованной системы HIWIN требует заполнить линии до потребителей без воздушных карманов. Для масляной подачи THK прямо указывает проверять выход масла из концов питающих трубопроводов.[2][4] Выход масла проверяют по инструкции станции через предусмотренные контрольные места либо, если это разрешено, перед подключением линий. Разъединять фитинг под давлением и искать утечку рукой нельзя.
Пуск насоса, изменение уровня в баке или показание общего манометра не доказывают подачу к каждому узлу. В карте отмечают результат проверки каждого выхода. Если инструкция предусматривает измерение выдачи, фиксируют собранное количество за заданный тестовый цикл и сравнивают с нормой именно этого выхода, а не с общей производительностью насоса.[2][4]
Выход материала из трубки подтверждает только подачу до входа. Далее проверяют правильность подключения, выполняют предусмотренные перемещения и осматривают доступные дорожки по критериям изготовителя. HIWIN включает контроль смазочной плёнки после смазывания.[1] Наружная плёнка служит контрольным признаком, но не позволяет увидеть все внутренние контакты; сомнения в распределении требуют проверки схемы, а не бесконечной дозаправки.
Пример регламента без универсального интервала
В регламенте отдельно назначают осмотр, пополнение материала и контроль подачи: это разные операции, их периодичность может различаться. Для учебной оси порядок работ выглядит так.
| Событие | Работа | Условие завершения |
|---|---|---|
| Ввод узла после монтажа или замены | Установить состояние заводской заправки, выполнить требуемую первоначальную смазку | Все точки карты обработаны по своим инструкциям |
| Плановый осмотр по графику станка | Осмотреть защиту, уплотнения и доступные линии; проверить уровень в баке, если он есть | Нет пропущенных точек; отклонения записаны и оценены до запуска |
| Достижение установленной наработки или календарного срока | Пополнить материал по карте | Доза записана по каждой точке; выполнен предусмотренный контроль |
| Ремонт линии или замена распределительного элемента | Восстановить заполнение и проверить выходы по инструкции системы | Подтверждена подача к каждому затронутому потребителю |
| Смена материала, режима или рабочей среды | Пересмотреть применимость, дозы и периодичность | Изменения согласованы и внесены в карту до работы в новом режиме |
Исходные интервалы берут из документации установленной серии и станка. HIWIN называет каталожные интервалы ориентировочными и требует проверить их на практике; THK также предписывает окончательно назначать количество и периодичность на конкретной машине.[1][2] Чужой срок «раз в месяц» нельзя переносить на ось с другой нагрузкой, ходом или средой.
В журнале сохраняют дату, наработку, марку материала, фактическую дозу по точкам и замечания. Если плёнка исчезает раньше планового обслуживания, проверяют подачу и условия работы. Простое сокращение интервала не устраняет пережатую трубку или неправильно подключённый вход. При попадании СОЖ учитывают возможное вымывание и эмульгирование масла, на которое указывает THK.[2]
Если уплотнения повреждены или защита открыта, устраните причину попадания загрязнений. Если меняют гофру, полезно заранее снять её размеры и проверить доступ к смазочным точкам. Новая защита не должна закрывать обслуживание.
Для подбора подготовьте обозначения узлов, карту точек, марку текущего материала и сведения о способе подачи. С этими данными можно обратиться через раздел «Смазка и СОЖ». Материал и оборудование подачи выбирают согласованно; совместимость конкретного комплекта подтверждают по его документации.
Источники
[1] HIWIN. Lubricating instructions for linear guideways and ballscrews. HIWIN_LI_US_1_0, 04/2010. Разделы 1, 3, 3.3, 4.1-4.4, 5.1-5.2; с. 4-10, 19-20. Использованы принципы обслуживания, не универсальные дозы из таблиц.
[2] THK. LM Guide Instruction Manual. No. 1030-T34667, первая редакция December 2017. Разделы 6-1 и 6-2, с. 6-1-6-4.
[3] THK. Ball Screw: Handling Precautions. Веб-редакция, проверена 19.10.2026; дата редакции не указана. Разделы Precautions on Use и Lubrication, относящиеся к Ball Screw.
[4] HIWIN. Linear Guideways: Assembly instructions. GW-05-1-EN-2108-MA. Разделы 8.4-8.8, с. 33-35.
[5] HSE. Maintenance of work equipment. Веб-редакция, проверена 19.10.2026. Разделы Before you start maintenance, Safe isolation, Significant hazards during maintenance. Использованы принципы безопасного обслуживания, а не утверждение о применимости британских норм к конкретному предприятию.
[6] «Модульная механика». Карточка «Смазка HIWIN G01 (70г)», описание товара; проверена 19.10.2026. Сведения продавца о типе материала.
[7] «Модульная механика». Карточка «Автоматический смазочный насос DCR-50/2C», описание и ограничение по типу системы; проверена 19.10.2026. Сведения продавца, не паспорт совместимости.
Похожие статьи
ШВП или рейка-шестерня: что выбрать для длинной оси ЧПУ
Для длинной оси станка подходят и ШВП, и реечная передача. У вращающегося винта скорость ограничивают поперечные колебания, длина между опорами и возможности гайки. У рейки приходится согласовывать зацепление, редуктор и стыки секций. Поэтому длину оси рассматривают вместе со скоростью, нагрузкой и требуемой точностью.
Комплектующие для фрезерного станка по металлу
При фрезеровании силу резания воспринимают инструмент, шпиндель, направляющие, станина, стол и оснастка. Упругое смещение любого из этих узлов меняет положение режущей кромки относительно детали. Поэтому комплектующие подбирают для определённых операций и конструкции станка: мощность шпинделя или размер рельса по отдельности не определяют возможности обработки.
Комплектующие ЧПУ: что указать в заявке на подбор
Для замены известной детали обычно достаточно её полного обозначения и чертежа. Когда маркировка потеряна или нужен новый осевой комплект, поставщику приходится восстанавливать устройство узла и условия работы. Размеры, нагрузки и сведения о приводе помогают подобрать детали, которые можно установить вместе.
Комплектация плазменного станка 3000×1500
Плазменный станок для листа 3000×1500 мм состоит из стола, портала с приводами, плазменного источника с резаком, оси Z и системы управления. Ему также нужны подготовленный воздух или технологические газы и удаление дыма. Размер листа определяет компоновку, а материал и толщина — требования к резке.